Kerataan dan kelurusan terletak bersebelahan pada hampir setiap carta dinding GD&T, kedua-duanya tergolong dalam keluarga bentuk dan tidak satu pun memerlukan datum. Itulah sebabnya mereka ditukar pada lukisan. Di kedai kami soalan biasanya tiba dengan cetakan yang dilampirkan: kerataan telah dipanggil pada muka yang hanya perlu lurus, atau kelurusan telah dipanggil pada permukaan yang perlu mengelak pada gasket.
Apa yang berikut ialah versi perbandingan yang berfungsi, ditulis dari sisi bangku di mana bahagian itu sebenarnya dimesin dan diukur dan bukannya dari definisi buku teks.
Jawapan ringkas: satu baris atau satu permukaan
Kelurusan mengehadkan sejauh mana satu garis boleh bersiar-siar, sama ada elemen garis pada permukaan atau paksi median terbitan silinder. Kerataan mengehadkan sejauh mana keseluruhan permukaan boleh merayau, ke setiap arah sekaligus.
Cara yang berguna untuk mengekalkan perhubungan dalam kepala anda ialah ini: kerataan ialah kelurusan yang diterapkan pada seluruh permukaan. Jika wajah benar-benar rata, setiap garis yang anda boleh lukis padanya adalah lurus, jadi kerataan menunjukkan kelurusan. Sebaliknya tidak tahan. Plat berpintal boleh lurus di sepanjang setiap garisan individu yang anda periksa dan masih gagal kerataan, kerana garisan masing-masing lurus tetapi ia bukan coplanar. Kerataan adalah kawalan yang lebih ketat, dan kedua-duanya tidak boleh ditukar ganti.
Apakah kelurusan sebenarnya mengawal
Kelurusan datang dalam dua perisa, dan mereka berkelakuan agak berbeza apabila bahagian itu sampai ke mesin.
Kelurusan permukaan
Zon toleransi ialah dua garis selari dengan jarak t. Setiap elemen garisan permukaan yang terletak dalam arah serlahan ciri digunakan mesti berada di antaranya. Butiran yang terlepas ialah kelurusan permukaan adalah berarah: plat yang dimesin boleh melepasi pemeriksaan kelurusan sepanjang panjangnya dan masih ditundukkan pada lebarnya, kerana serlahan ciri tidak pernah kelihatan seperti itu. Jika seluruh muka perlu dikawal, itu adalah kerataan, bukan kelurusan.
Kelurusan paksi
Digunakan pada ciri saiz, kelurusan mengawal garisan median terbitan aci, pin, stud atau lubang. Zon menjadi silinder berdiameter t, dan paksi perlu kekal di dalamnya dari satu hujung ke hujung yang lain. Ini ialah serlahan ciri yang menangkap pin bengkok yang bersembunyi dalam satu kelompok, dan yang membenarkan lekapan go/no-go yang mudah menggantikan rutin pemeriksaan yang perlahan.
Oleh kerana kelurusan paksi melekat pada ciri dengan dimensi saiz, ia boleh membawa pengubah keadaan bahan maksimum. Pengubah suai itu memberikan toleransi bonus apabila saiz sebenar berlepas daripada MMC, itulah sebabnya serlahan ciri muncul begitu kerap pada aci volum tinggi dan pengikat di mana masa kitaran penting.
 Aci Berlangkah Heksagon Tersuai dengan Hujung Berulir Aci pijak heksagon keluli tahan karat tersuai dengan hujung berulir dan bahagian tengah enam sisi, dimesin mengikut spesifikasi yang diminta untuk kegunaan penetapan dan galas beban. Lihat Produk →
Apa yang sebenarnya dikawal oleh kebosanan
Kerataan mentakrifkan dua satah selari yang dipisahkan oleh nilai toleransi dan memerlukan setiap titik permukaan yang ditunjukkan untuk duduk di antara mereka. Tiada datum, tiada orientasi dan tiada lokasi dalam kawalan: zon terapung, dan ia bebas untuk dicondongkan. Wajah boleh menjadi rata sempurna semasa duduk pada tiga darjah ke permukaan mengawannya, dan serlahan ciri kerataan tidak akan bercakap sedikit pun tentangnya.
Zon terapung itu menerangkan kebanyakan kekeliruan yang kita lihat. Petak bual rata pada muka pengedap hanya menjamin bahawa muka adalah satah yang baik. Jika ia juga perlu duduk selari dengan bebibir pelekap, cetakan memerlukan selari dengan datum, atau kawalan profil yang menangkap bentuk dan orientasi bersama-sama.
Di mana kerataan mendapat tempatnya: tempat duduk gasket, muka bebibir, permukaan galas mesin basuh, pangkal badan injap, chuck vakum dan sesentuh tolok, di mana-mana sesentuh perlu seragam atau segel perlu dipegang.
 Badan Injap Kawalan Aliran Udara Keluli Tahan Karat Tersuai Badan injap keluli tahan karat yang dimesin tersuai untuk komponen ruang dalam peranti kawalan aliran udara, dengan spesifikasi dan rawatan permukaan ditetapkan mengikut keperluan aplikasi. Lihat Produk →
Kerataan vs kelurusan, sebelah menyebelah
Kedua-dua kawalan bentuk disahkan tanpa datum, tetapi hanya kerataan melihat seluruh permukaan sekali gus. | Titik perbandingan | Kelurusan | Kerataan |
| Simbol GD&T | Satu garis mendatar | Sebuah segi empat selari |
| Apa yang menghalangnya | Satu elemen garis, atau paksi median terbitan silinder | Seluruh permukaan, ke semua arah |
| Zon toleransi | Dua garis selari, atau silinder di sekeliling paksi | Dua satah selari |
| Rujukan datum | Tiada yang diperlukan | Tiada yang diperlukan |
| Pengubah suai MMC | Dibenarkan pada kelurusan paksi ciri saiz | Tidak berkenaan |
| Pemeriksaan biasa | Straightedge dan feeler, penunjuk dail pada plat, imbasan talian CMM, tolok berfungsi | Plat permukaan dan tolok ketinggian, grid titik CMM, rata optik |
| Bahagian tipikal | Aci, pin, stud, rel panduan, wayar, penyemperitan | Mengedap muka, bebibir, pencuci, pinggan, blok |
| Macam mana kegagalan | Garisan atau paksi membengkok | Permukaan berpusing, tunduk atau pinggan |
Di mana kedua-duanya keliru pada lukisan sebenar
Serlahan ciri kerataan melakukan tugas selari
Seorang pereka bentuk mahu plat penutup duduk sama rata, menulis kerataan 0.05, dan kemudian tertanya-tanya mengapa plat masih bergoyang pada perumah. Semakan kerataan lulus; tempat duduk itu senget. Penyelesaiannya ialah datum dan serlahan ciri selari, biasanya dengan kerataan yang sedikit longgar supaya kedua-dua kawalan membahagikan belanjawan toleransi dengan bijak dan bukannya berlawan antara satu sama lain.
Kelurusan diperiksa dalam satu arah sahaja
Kami telah melihat bahagian yang ditandatangani dengan garis lurus dibentangkan sepanjang panjang, apabila haluan sebenar merentasi lebar. Jika lukisan membawa kelurusan permukaan, bersetuju secara bertulis ke arah mana elemen garis berjalan, atau tingkatkan kepada kerataan apabila fungsi memerlukan keseluruhan muka.
Kelurusan paksi mistaken for roundness
Aci boleh bulat sempurna pada setiap keratan rentas, memegang diameternya sepanjang hari, dan masih bengkok seperti pisang. Saiz dan kebulatan tidak mengatakan apa-apa tentang paksi. Hanya kelurusan paksi, atau runout atau kawalan kedudukan, menangkap keadaan itu.
Bagaimana toleransi ini dipegang dalam pengeluaran
Toleransi bentuk diputuskan lama sebelum pemeriksa menyentuh bahagian tersebut. Mereka hidup dalam laluan proses, lekapan dan susunan operasi.
- Untuk kerataan, pengilangan muka meninggalkan muka yang dihidangkan atau cembung apabila bahagian nipis diapit keras; pengisaran permukaan dan lapping membawanya lebih jauh; stok nipis memerlukan pelepasan tekanan dan potongan kemasan yang ringan.
- Untuk kelurusan, pusingan dan pengisaran tanpa pusat memegang paksi dengan baik, tetapi rawatan haba dan penyaduran boleh membengkokkan aci selepas itu, jadi meluruskan tergolong dalam laluan dan bukannya di penghujung sebagai operasi menyelamat.
- Untuk pemeriksaan, grid titik CMM dan rata optik boleh secara sah tidak bersetuju pada permukaan beralun, jadi adalah jauh lebih murah untuk menyelesaikan kaedah sebelum kumpulan pertama berbanding selepasnya.
Bahagian yang dicop berkelakuan berbeza sekali lagi: mesin basuh yang dikosongkan daripada jalur membawa tegasan sisa gegelung, jadi muka galas perlu dicipta atau dikisar rata dan bukannya ditebuk begitu sahaja. Menjaga drift semacam itu di bawah kawalan adalah disiplin yang sama di belakang bagaimana kita memastikan ketepatan dimensi boleh diramal dari larian ke larian .
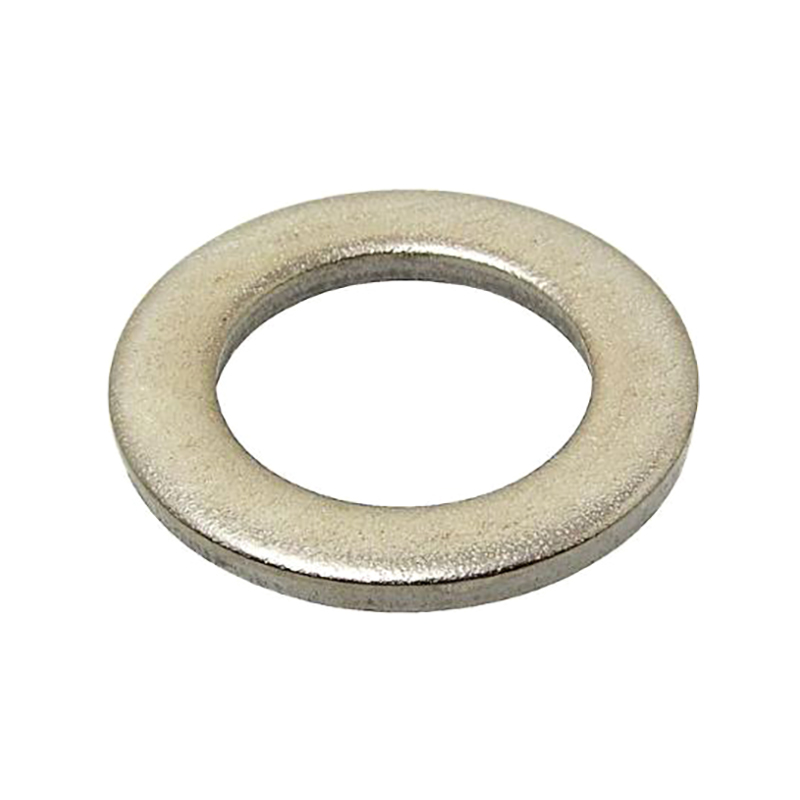 DIN 125 2.7 Pencuci Rata Keluli dengan Kemasan Zink Mesin basuh rata DIN 125 2.7 dalam keluli dengan kemasan zink, ditawarkan oleh pengilang yang turut menyokong pesanan bukan standard dan perniagaan ke perniagaan tersuai. Lihat Produk →
Apa yang kami tanya sebelum memetik toleransi bentuk
- Adakah ciri itu perlu mengelak, mencari atau hanya kelihatan rata? Jawapannya menentukan kawalan mana yang dimiliki pada cetakan.
- Adakah keperluan satu arah atau permukaan penuh? Jika fungsi hanya memerlukan garis, kelurusan adalah janji yang lebih murah.
- Apakah struktur datum yang benar-benar digunakan oleh pemasangan? Borang sahaja jarang menerangkan bagaimana bahagian berfungsi sebaik sahaja bahagian itu dikunci ke bawah.
- Bagaimanakah ciri itu akan disahkan: tolok, CMM atau plat permukaan? Kaedah pemeriksaan dan nilai toleransi harus dipilih bersama.
- Apakah proses yang boleh dicapai secara realistik? Sekitar 0.02 mm adalah rutin untuk mengisar bahagian tegar, manakala 0.005 mm secara amnya mahu mengisar atau menjilat.
Apabila geometri tidak diliputi oleh piawaian yang diterbitkan, kami memetiknya sebagai a pengikat bukan standard atau komponen mesin dan sahkan kedua-dua kawalan dan kaedah pengukuran sebelum memotong logam.
Kedua-dua kawalan adalah sukar apabila perbezaannya jelas. Kelurusan melihat garis, kerataan melihat permukaan, dan kerataan adalah janji yang lebih sukar. Apabila lukisan mencampurkannya, bahagian itu biasanya masih dibuat, tetapi ia diperiksa berdasarkan soalan yang salah, dan dari situlah sekerap, hujah dan penghantaran lewat datang. Hantarkan cetakan bersama-sama bahagian mengawan dan kami akan memberitahu anda butiran yang benar-benar menerangkan perkara yang diperlukan oleh pemasangan.