Menghadapi biasanya adalah potongan pertama yang dipelajari oleh seorang juruteknik baru dan yang terakhir yang tidak difikirkan oleh tangan berpengalaman, itulah sebabnya ia masih menimbulkan masalah. Cucuk bahan kerja, hantar hantaran ke hujungnya, dan anda mempunyai muka yang rata dan segi empat sama untuk bekerja. Lakukan dengan tidak berhati-hati dan setiap operasi yang berikut mewarisi ralat. Yang berikut ialah cara kami mendekati mesin pelarik di kedai kami sendiri: tabiat persediaan, nombor yang kami mulakan, dan kesilapan yang paling kerap kami perbetulkan.
Apa yang Dihadapi pada Pelarik Sebenarnya
Menghadap mengeluarkan bahan dari hujung bahan kerja untuk menghasilkan permukaan yang berserenjang dengan paksi putaran. Alat ini bergerak secara jejari, merentasi muka, bukannya sepanjang bahagian. Hasilnya ialah muka rujukan: sesuatu untuk diduduki, diukur atau dipegang dalam operasi kedua.
Selalunya bahan kerja adalah silinder dan dipegang dalam chuck tiga rahang. Cucuk empat rahang atau plat muka terkeluar apabila bahagiannya tidak teratur, berdinding nipis atau perlu didail masuk dengan betul. Aci yang lebih panjang sering dijalankan di antara pusat dengan anjing pemacu yang membawa putaran.
Dua perkara menentukan wajah yang baik. Ia rata dalam apa sahaja yang dibenarkan oleh lukisan, dan ia adalah segi empat sama dengan paksi. Kemasan, keadaan burr dan masa kitaran semuanya mengikut daripada kedua-dua itu. Wajah yang kelihatan cerah tetapi kehabisan beberapa ratus milimeter masih akan menolak bearing keluar dari garisan, jadi kami menyemak dengan penunjuk dan bukannya dengan mata.
Menghadapi Berbalik: Suapan Berbeza, Hasil Berbeza
Kedua-dua operasi sering keliru kerana mereka menggunakan mesin yang sama dan selalunya alat yang sama. Perbezaannya ialah arah alat bergerak berbanding dengan kerja.
Bagaimana untuk membezakan pemotongan menghadap daripada luka berpusing pada mesin. | Aspek | Menghadap | Berpusing |
| Suapan alat | Jejari, merentasi muka hujung | Paksi, sepanjang panjang |
| Hasilnya | Muka rata segi empat sama ke paksi | Dikurangkan diameter, permukaan silinder |
| Kedalaman diukur | Di hujungnya, sepanjang paksi | Di luar diameter, secara jejari |
| Kelajuan permukaan | Berubah apabila alat melintasi muka | Malar pada diameter tertentu |
| Penggunaan biasa | Mengkuadratkan hujung, membersihkan potongan gergaji, membentuk bahu | Membawa diameter luar mengikut saiz |
Persediaan Sebelum Potongan Pertama
Hampir setiap masalah yang kita hadapi yang ditanya tentang bermula sebelum alat menyentuh logam. Penyediaan lima minit menjimatkan bahagian yang terbuang.
- Pastikan yang tidak terjual pendek. Pegang seberapa banyak bahan kerja yang dibenarkan oleh operasi; setiap milimeter tambahan yang tergantung pada rahang menambah getaran yang anda tidak boleh potong selepas itu.
- Tetapkan alat pada ketinggian tengah. Alat di atas pusat menggosok dan kusam dengan cepat, satu di bawah pusat meninggalkan pip di tengah muka. Semak terhadap pusat stok ekor dengan peraturan atau petak kecil.
- Padankan alat dengan arah pemotongan. Alat pusing kanan standard memegang cara biasa memotong pada bahagian pendekatan, jadi anda menyuap dari diameter luar ke dalam dengan gelendong membelok ke arah anda.
- Kunci gerabak dan tetapkan kompaun supaya slaid silang menggerakkan alat dengan tepat melintasi muka. Mana-mana sudut yang ditinggalkan dalam sebatian menukar muka rata menjadi kon.
- Kosongkan swarf dan pastikan alat mempunyai ruang untuk mencapai pusat kerja tanpa pemegang mengotori chuck.
Urutan Menghadap Yang Berfungsi
Pesanan di bawah adalah apa yang kami ajar di tingkat kedai. Ia sesuai dengan mesin pelarik manual dan menterjemah terus kepada program CNC.
- Skim hujungnya dengan ringan dengan gelendong berjalan pada kelajuan sederhana dan perhatikan di mana alat mula-mula membuat sentuhan. Potongan separa memberitahu anda bahan kerja tidak terletak segi empat sama di rahang atau telah digergaji pada sudut.
- Ambil laluan kasar dari tepi luar ke arah tengah, tinggalkan kira-kira 0.2 mm hingga 0.5 mm stok untuk kemasan.
- Tarik balik, hentikan gelendong dan periksa panjang keseluruhan terhadap lukisan sebelum melangkah lebih jauh. Lebih mudah untuk mengeluarkan 0.3 mm lagi daripada meletakkannya kembali.
- Ambil potongan kemasan dengan tepi tajam, suapan yang lebih ringan dan arah perjalanan yang sama, supaya kemasannya konsisten di seluruh muka.
- Berhenti hanya sebentar dari pusat mati pada mesin manual, atau atur alat untuk mengosongkan garis tengah pada CNC, kemudian pecahkan tepi dengan fail halus atau alat deburring semasa kerja berputar perlahan.
Satu titik yang patut diulang: apabila alat menghampiri paksi, kelajuan permukaan jatuh ke arah sifar. Memotong di sana lebih dekat dengan menggosok daripada memotong, itulah sebabnya kemasan sering merosot dalam beberapa milimeter terakhir muka. Kelajuan gelendong yang lebih tinggi sedikit, suapan yang lebih ringan berhampiran bahagian tengah, atau kawalan kelajuan permukaan yang berterusan pada CNC semuanya membantu.
Kelajuan, Suapan dan Kedalaman Potong
Nombor bergantung pada bahan, ketegaran dan perkakas, tetapi ini adalah julat yang kita mulakan pada mesin pelarik yang agak ketat dengan sisipan karbida.
Nilai permulaan untuk mesin bubut ringan; menyesuaikan dengan bahan, ketegaran dan kemasan yang diperlukan. | Parameter | Mengasar | Penamat |
| Kedalaman pemotongan | 0.5 mm hingga 2 mm | 0.1 mm hingga 0.4 mm |
| Suapan setiap revolusi | 0.1 mm hingga 0.25 mm | 0.05 mm hingga 0.1 mm |
| Kelajuan gelendong | Ditetapkan daripada diameter terbesar | Boleh dinaikkan untuk wajah lebih bersih |
| Bahan penyejuk | Banjir di mana ada | Banjir atau aplikasi berus ringan |
Tetapkan kelajuan gelendong daripada diameter terbesar yang anda potong, bukan saiz siap. Contohnya, muka 40 mm dan muka 10 mm memerlukan rpm yang sangat berbeza untuk menahan kelajuan permukaan yang sama, dan pinggir luar adalah tempat kebanyakan pemotongan berlaku.
Apabila Wajah Tersilap
Kebanyakan kerosakan yang dihadapi menyerahkan diri mereka dalam beberapa saat pertama. Membaca permukaan semasa memotong menjimatkan banyak tekaan.
- Tanda sembang: terlalu banyak terjual, tiang alat yang longgar, bahan kerja yang tidak disokong atau suapan yang terlalu berat. Kurangkan overhang dahulu, kemudian beri makan.
- Muka berlubang atau cembung: alat tidak berada pada ketinggian tengah, atau slaid silang tidak bergerak segi empat sama ke paksi.
- Kemasan koyak, berlumur: tepi yang kusam, atau kelajuan permukaan berhampiran bahagian tengah yang terlalu rendah untuk dipotong dengan bersih.
- Burr berat di pinggir luar: sisipan haus dan kadar suapan yang menolak daripada menggunting logam.
- Pip kiri di tengah: alat berhenti dekat paksi, atau geometri hidung alat tidak sesuai untuk menghadap ke tengah.
Di mana Kualiti Wajah Terserlah di Bahagian Nyata
Wajah jarang sekali menjadi penghujungnya. Pada aci yang dipijak, bahu yang membawa galas perlu duduk sama rata dengan jurnal, atau pramuat dan habis keluar dari tingkap. Pada sesendal gangsa hujung muka tetapkan panjang yang dipasang dan tentukan bagaimana bahagian tempat duduk di dalam perumahannya. Gear kosong membuat kedua-dua muka dimesin supaya ketebalan dan keselarian berada di dalam toleransi sebelum gigi dipotong. Apabila butiran tersebut hanyut, seluruh perhimpunan memberitahu anda mengenainya kemudian.
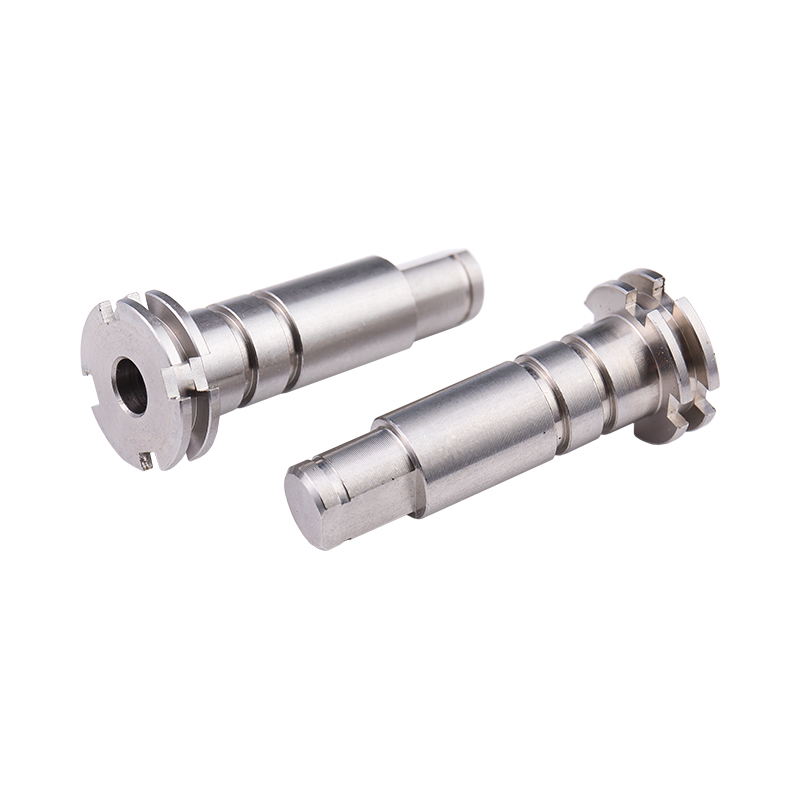 Aci Berlangkah Pemacu Keluli Tahan Karat Tersuai Aci keluli tahan karat yang dihidupkan tersuai untuk sambungan motor dan galas, dengan spesifikasi dan rawatan permukaan ditetapkan kepada aplikasi; menghadap bahu menyokong ketepatan pemasangan. Lihat Produk →
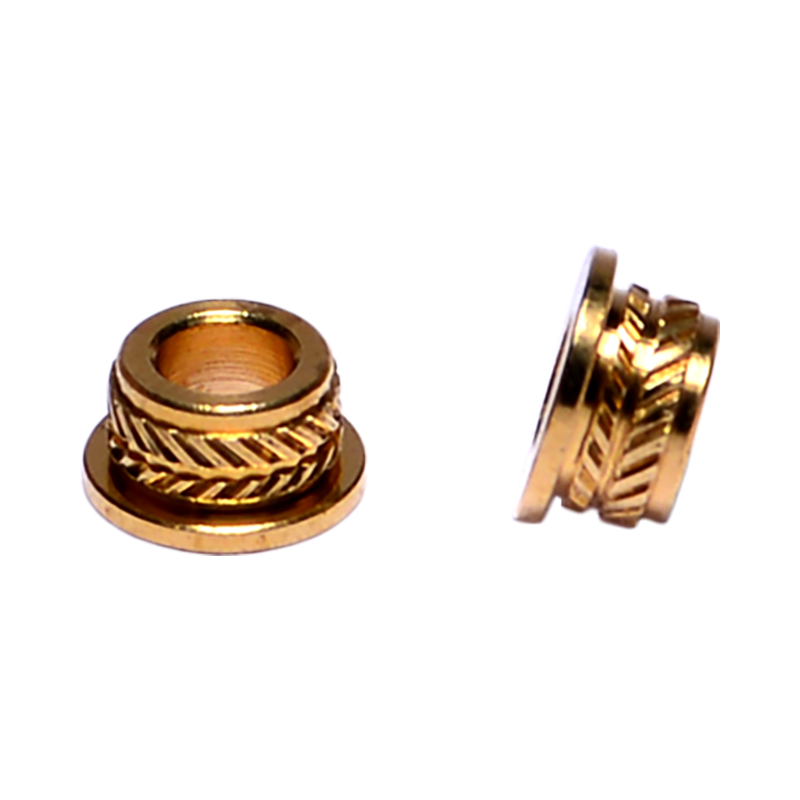 Sesendal Gangsa Tersuai untuk Pengeluaran B2B Sendal gangsa tersuai daripada pengilang yang menawarkan putaran CNC dan keluaran volum tinggi; hujung yang dihadapi membantu menetapkan panjang dan tempat duduk yang dipasang di dalam perumahan. Lihat Produk →
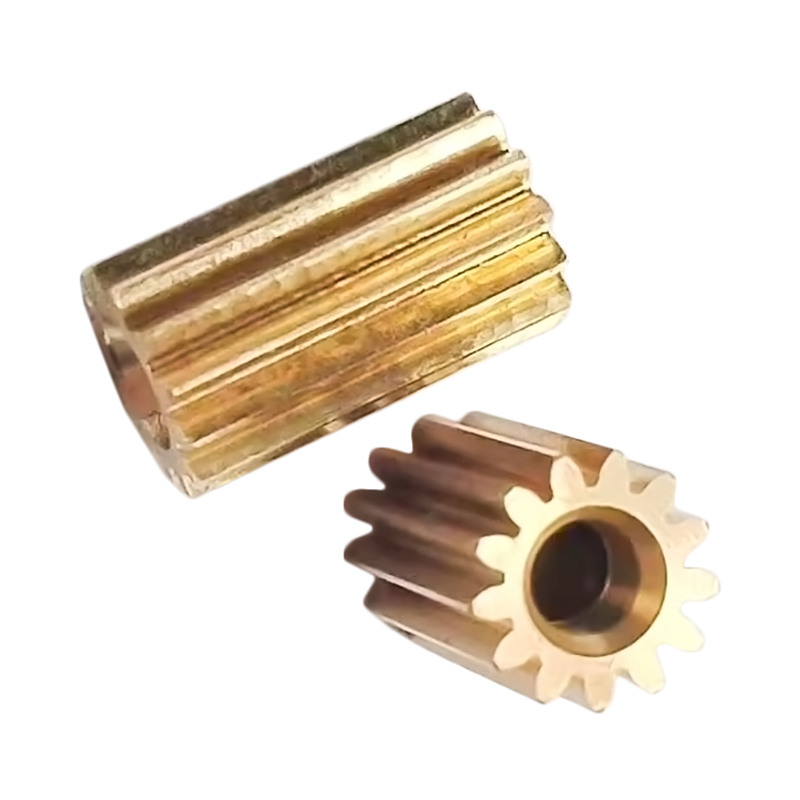 Gear Spur Loyang Tersuai untuk Penghantaran Kuasa Gear taji yang dipusingkan kepada tembaga untuk penghantaran kuasa pacuan motor, diproses mengikut spesifikasi yang diminta dan rawatan permukaan, dengan menghadapi kritikal kepada ketebalan dan selari. Lihat Produk →
Inilah sebabnya kami menganggap menghadap sebagai langkah metrologi dan bukannya langkah kasar. Bahagian yang meninggalkan sel kita yang berpusing, dari kerja aci berlangkah kepada pengikat kecil, diperiksa untuk segi empat sama dan panjang dan bukannya hanya diukur untuk diameter. Pasukan kami telah menulis pendekatan yang lebih luas dalam bagaimana ketepatan dimensi dipegang sepanjang pengeluaran , dan operasi menghadap adalah tempat pertama disiplin bermula.
Tabiat Yang Memastikan Muka Rata
Kehidupan alat dan kesabaran lebih penting daripada sebarang tetapan tunggal. Simpan sisipan ganti atau alat yang baru diasah dalam jangkauan supaya tepi yang kusam tidak pernah menjadi sebab untuk menyelesaikan muka dengan teruk. Ambil hantaran tambahan pada kedalaman yang lebih ringan dan bukannya memaksa potongan berat yang memesongkan bahan kerja. Jangan sekali-kali meninggalkan kunci chuck di dalam chuck, simpan pemegang fail di tangan anda dan jauh dari chuck berputar, dan bersihkan selendang bertali panjang dengan cangkuk atau berus dan bukannya dengan jari bersarung. Tabiat kecil seperti inilah yang menjadikan lantai kedai tenang, dan pengendali yang tenang memotong wajah yang lebih baik.
Menghadap pada mesin pelarik ialah idea mudah yang dijalankan dengan banyak keputusan kecil: berapa banyak yang melepak dari rahang, di mana alat itu terletak relatif kepada tengah, ke arah mana ia bergerak, dan berapa banyak stok yang anda tinggalkan untuk pas terakhir. Betulkan dan operasi mengambil masa beberapa minit dan bertolak ansur tanpa kekecohan. Silapkan mereka dan ralat mengikuti bahagian sehingga ke pemasangan. Jika muka pada salah satu komponen anda terus tersasar daripada spesifikasi, hantarkan lukisan dan foto kemasan permukaan kepada kami, dan kami akan memberitahu anda perkara yang akan kami ubah dalam persediaan.