Menghadap biasanya merupakan operasi pertama yang dipelajari oleh ahli mesin baru, dan selalunya operasi ini yang secara senyap-senyap menentukan sama ada sesuatu bahagian itu bagus atau sekerap. Jika anda telah melihat alat bergerak lurus melintasi hujung bahan kerja yang berputar dan meninggalkan permukaan rata, rata di belakang, anda telah melihat menghadap pada mesin pelarik sedang beraksi. Perkara yang kelihatan mudah memerlukan lebih banyak pemikiran daripada kebanyakan orang jangkakan: ketinggian alat, arah suapan, kelajuan pemotongan dan pegangan kerja semuanya muncul di muka yang telah siap.
Panduan ini merangkumi bahagian praktikal menghadap pada mesin pelarik manual dan CNC, daripada menyediakan kerja melalui penyelesaian masalah, dan diakhiri dengan butiran yang penting apabila muka rata perlu mempunyai toleransi dalam pengeluaran.
Apa Yang Dihadapi Pada Pelarik Sebenarnya
Menghadap mengurangkan panjang bahan kerja dan menghasilkan permukaan rata berserenjang dengan paksi putaran. Bahan kerja berputar semasa alat satu titik menyuap melintasi muka hujung, biasanya dari diameter luar ke arah tengah, atau sebaliknya. Suapan serenjang itu ialah perbezaan utama daripada pusingan, di mana alat bergerak selari dengan paksi dan sebaliknya mengurangkan diameter.
Di kedai kerja, facing melakukan beberapa pekerjaan sekaligus:
- Mencipta muka datum persegi yang bersih yang boleh digunakan untuk mengukur operasi kemudian.
- Segi empat sama dengan gergaji atau hujung kasar stok palang supaya bahagian itu mempunyai panjang yang diketahui.
- Mengeluarkan tepi lusuh yang ditinggalkan oleh gergaji jalur atau alat pemisah.
- Sediakan hujung untuk penggerudian tengah, chamfering atau benang.
Oleh kerana begitu banyak bergantung padanya, muka yang tidak berbentuk segi empat sama, tirus atau dish menolak ralat ke dalam setiap langkah berikut.
Menyediakan Potongan Muka Bersih
Kebanyakan masalah yang dihadapi adalah masalah set-up yang terselindung. Sebelum menyentuh tuil suapan, jaga beberapa perkara asas.
Pegangan kerja dan tidak terjual
Pegang benda kerja sedekat mungkin dengan rahang chuck seperti yang dibenarkan oleh operasi dan pastikan panjang yang tidak disokong pendek. Pada cakera atau gelang nipis, hantaran ringan dengan suapan lembut mengalahkan potongan berat yang memancarkan bahagian itu dari alat. Jika muka adalah satu-satunya ciri yang dimesin, rahang lembut atau lekapan ringkas selalunya akan melakukan lebih banyak ketepatan daripada sebarang perubahan pada parameter pemotongan.
Ketinggian alat di tengah
Tetapkan hujung alat tepat pada garis tengah gelendong. Set alat di atas tengah meninggalkan nub kecil di tengah muka; ditetapkan di bawah pusat, ia menggosok, menolak kerja dan menghasilkan permukaan yang kasar dan keras. Tolok tengah, peraturan keluli yang dicubit antara alat dan kerja, atau penunjuk dail pada slaid silang akan mendekatkan anda, dan potongan ujian ringan mengesahkannya.
Pilihan alat dan geometri
Alat tangan kanan dan kiri memberi suapan dalam arah yang bertentangan, jadi padankan alat dengan arah yang anda ingin lalui dan pastikan bahagian canggih, bukan rusuk, melibatkan kerja. Pastikan alat tidak terjual pada tahap minimum yang mengosongkan kerja. Geometri rake positif sesuai dengan mesin yang lebih ringan, jejari hidung yang kecil memberikan kemasan yang lebih halus tetapi hujung yang lebih lemah, dan jejari yang lebih besar meningkatkan daya pemotongan yang cukup untuk berbual pada bahagian yang langsing.
Menghadap ke dalam atau Menghadap ke luar
Arah suapan ialah keputusan yang patut dibuat dengan sengaja dan bukannya di luar kebiasaan.
- Menghadap ke luar (pusat ke diameter luar): potongan bermula berhampiran tengah dan bergerak ke luar. Alat ini keluar dari kerja dengan bersih di pinggir luar, yang sering menambah baik kemasan pada bahagian penutup muka dan menolak burr ke diameter luar, di mana fail atau talang mengeluarkannya dengan mudah.
- Menghadap ke dalam (diameter luar ke arah tengah): alat masuk di pinggir luar dan selesai di tengah. Ini selalunya diutamakan apabila burr berhampiran gerudi lebih mudah diurus, atau apabila operasi penggerudian tengah berikut akan mengeluarkan bahan tersebut.
Ramai ahli mesin kasar ke arah tengah dan mengambil hantaran penamat ke luar. Mana-mana arah yang anda pilih, pastikan ia konsisten merentas kumpulan supaya wajah kekal boleh ditukar ganti.
Kelajuan, Suapan dan Kedalaman Potong
Satu kebiasaan menghadapi ialah kelajuan permukaan berubah apabila alat bergerak. Pada diameter luar kerja bergerak paling pantas; berhampiran pusat ia hampir tidak bergerak sama sekali. Pada mesin pelarik manual yang berjalan pada RPM tetap, ini bermakna rim sering dipotong terlalu cepat dan bahagian tengah terlalu perlahan. Mengurangkan sedikit kelajuan gelendong dan melonggarkan suapan pada hantaran penamat biasanya memberikan muka yang lebih konsisten.
Anggaran titik permulaan untuk pas menghadap dalam keluli lembut dengan perkakas karbida; laraskan untuk ketegaran mesin, gred masukkan dan bahan bahan kerja. | lulus | Kedalaman pemotongan | suapan | Kelajuan permukaan | Tujuan |
| Mengasar | 1.0 hingga 2.5 mm | 0.15 hingga 0.30 mm/pulangan | 120 hingga 180 m/min | Keluarkan stok dan hujung gergaji |
| separuh siap | 0.3 hingga 0.8 mm | 0.10 hingga 0.20 mm/pulangan | 150 hingga 200 m/min | Kerataan dan panjang yang betul |
| Penamat | 0.05 hingga 0.20 mm | 0.05 hingga 0.12 mm/pulangan | 180 hingga 250 m/min | Kemasan akhir dan muka datum |
Masalah Biasa Yang Dihadapi dan Cara Mengatasinya
- A nub atau pip di tengah. Hampir selalu ketinggian alat. Tetapkan semula hujung di tengah dan ambil hantaran baru.
- Tirus atau muka yang kusam. Periksa penjajaran tailstock pada kerja aci, haus dalam slaid silang dan kompaun, dan pesongan alat pada overhang panjang.
- Sembang atau kemasan bercorak. Pendekkan alat tidak terjual, sokong bahan kerja dengan lebih baik, turunkan kelajuan sedikit, atau tukar jejari hidung.
- Kemasan yang kasar dan koyak. Biasanya tepi yang kusam, suapan yang terlalu berat, atau kelajuan yang tidak sesuai dengan bahan mahupun sisipan.
- Burr di tepi. Tambah chamfer kecil atau pas deburring ringan sebagai sebahagian daripada operasi dan bukannya sebagai renungan.
Menghadap pada Mesin Larik CNC
Pada mesin pelarik CNC, geometri potongan adalah sama; hanya kawalannya sahaja yang berubah. Beberapa perkara perlu diingati.
- Hantaran menghadap diprogramkan sebagai gerakan lurus sepanjang paksi X pada Z tetap, atau sebagai kitaran menghadap dalam tin seperti G72 pada banyak kawalan gaya Fanuc.
- Kelajuan permukaan malar (G96) mengekalkan kelajuan pemotongan yang stabil apabila alat menghampiri pusat. Pasangkannya dengan pengapit kelajuan gelendong maksimum, jika tidak gelendong perlumbaan apabila diameter mengecut.
- Suapan setiap revolusi memastikan beban cip konsisten tanpa mengira diameter.
- Pas penamat cahaya yang berasingan, selalunya 0.1 hingga 0.2 mm, memberikan kemasan yang boleh diramal dan muka rata.
Kebolehulangan ialah faedah sebenar, dan ia masih bergantung pada offset alat yang betul dan bahagian pertama yang disahkan. Menjalankan aci berlangkah adalah contoh yang baik di mana ini membuahkan hasil.
 Aci Berlangkah Pemacu Keluli Tahan Karat Tersuai Aci berlangkah keluli tahan karat tersuai untuk sambungan motor, galas atau aksesori, patut dikaji semula untuk pengeluaran aci berlangkah yang boleh diulang dan ketepatan komponen pemacu. Lihat Produk →
Mengapa Wajah Selalunya Lebih Penting Daripada Diameter
Pada bahagian yang disusun, tempat duduk atau berputar, muka hujung adalah rujukan segala-galanya diukur daripada. Aci optik adalah ilustrasi yang baik: muka harus rata dan segi empat sama supaya pemasangannya benar, tanpa kehabisan diperkenalkan di bahu. Logik yang sama digunakan untuk badan injap, gear kosong dan komponen pemacu, di mana beberapa mikrometer ralat muka bertukar kepada bunyi bising, getaran atau haus pramatang di hilir. Itu adalah sebahagian besar daripada bagaimana ketepatan dimensi disimpan di bawah kawalan dalam pengeluaran volum.
 Aci Optik Keluli Tahan Karat Tersuai Dengan Slot Aci optik keluli tahan karat yang dipusing dengan slot untuk komponen sambungan alih, dibuat mengikut spesifikasi tersuai; berbaloi untuk menyemak di mana bahagian hujung segi empat sama menghadap perkara. Lihat Produk →
Muka Mengawan pada Sesendal dan Perumahan
Sesendal menunjukkan sisi lain syiling. Sesendal gangsa bebibir atau biasa ditekan ke dalam perumah dan membawa aci berputar, jadi kedua-dua muka hujung perlu segi empat sama dengan lubang dan bebas daripada burr yang timbul. Burr yang ditinggalkan pada hujung muka boleh menghentikan tempat duduk sesendal sepenuhnya, yang membuang kelegaan dan muncul kemudian sebagai haba dan haus. Pas menghadap bersih diikuti oleh chamfer ringan hampir tiada kos dan menghalangnya sepenuhnya.
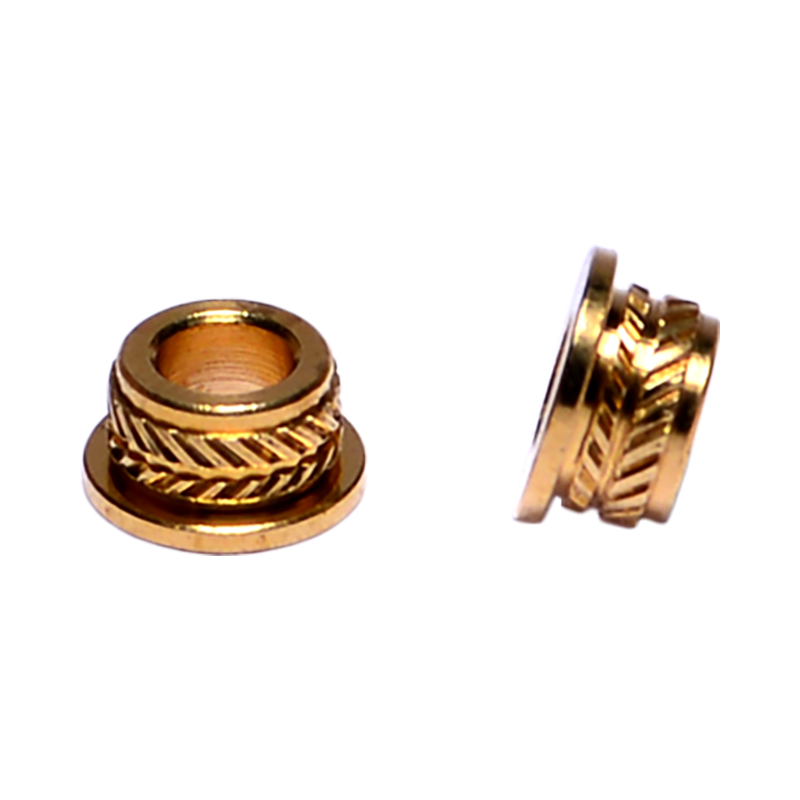 Sesendal Gangsa Tersuai untuk Pembuatan B2B Pilihan sesendal gangsa yang disesuaikan untuk keperluan perniagaan ke perniagaan; berbaloi untuk dilihat apabila ketepatan tempat duduk, muka bebas burr dan muka bersih adalah penting dalam pemasangan perumahan dan aci. Lihat Produk →
Senarai Semak Sebelum Potongan Menghadap Anda Seterusnya
- Sahkan bahan kerja dicengkam dengan selamat dengan terjual minimum.
- Tetapkan hujung alat tepat di tengah dan periksa dengan potongan ujian.
- Pastikan alat tidak terjual pada panjang terpendek yang mengosongkan kerja.
- Tentukan arah suapan sebelum memulakan dan kekal konsisten melalui kumpulan.
- Kasar berat, kemudian ambil pas penamat ringan untuk kerataan dan penamat.
- Periksa muka dengan tepi lurus atau penunjuk, bukan hanya dengan mata.
- Pecahkan tepi dengan chamfer kecil atau pas deburring sebelum bahagian itu meninggalkan mesin.
Menghadapi pahala kesabaran lebih daripada kekuatan. Letakkan alat di tengah, pastikan persediaan tetap tegar, dan biarkan laluan kemasan ringan melakukan kerja, dan muka akan rata, boleh berulang dan bersedia untuk sebarang operasi yang akan datang.
Kunshan Hong Yong Sheng Precision Hardware Products mesin dan bahagian acuan jenis ini, daripada teras aci dan sesendal kepada pengikat dan komponen acuan suntikan. Jika anda mempunyai lukisan di mana hujung muka perlu mempunyai toleransi, jurutera kami berbesar hati untuk membincangkan bagaimana ia akan dijalankan dalam pengeluaran.